Logo
sales@strion.ru
Пн-Пт 09:00-18:00
+7 499 136-90-30
  • Главная
  • Каталог оборудования
    • Сварочные аппараты
      • Аппарат LITE S30 - 900 Вт
      • Аппарат LITE S40 - 1200 Вт
      • Аппарат MASTER X50 - 1500 Вт
      • Аппарат MASTER X60 - 2000 Вт
      • Аппарат MASTER X80 - 3000 Вт
    • Лазерная очистка
      • LASER iFOA-EU50
    • Автоматизированная сварка
  • Пусконаладочные работы
  • Сервис и гарантия
  • Лизинг и рассрочка
  • База знаний
  • Контакты
Решаем производственную задачу

Как увеличить выпуск сварных изделий без расширения сварочного участка

Прежде чем добавлять сварочные посты, проверьте резерв существующего процесса — от сборки и фиксации до зачистки и контроля.
Содержание статьи
  • 01 Настоящее узкое место
  • 02 Почему больше постов не всегда помогает
  • 03 Считаем по готовому изделию
  • 04 Где появляется эффект
  • 05 Как проверить рост производительности
  • 06 Показатели сравнения
  • 07 Экономика роста выпуска
  • 08 Что может помешать
  • 09 Как STRION проверяет задачу
  • 10 Частые вопросы
Проверим вашу деталь на лазерной сварке
Отправьте чертёж или фото — обсудим тест и сравнение полного цикла изготовления.
Почему стоит проверить существующий процесс

Когда сварочный участок перестаёт справляться с производственным планом, первое решение кажется очевидным: добавить ещё один пост, купить дополнительное оборудование или увеличить количество сварщиков.

Но расширение участка — не единственный способ увеличить выпуск. Прежде чем инвестировать в дополнительные рабочие места, имеет смысл разобраться, что именно ограничивает производительность существующего процесса.

Иногда проблема заключается непосредственно в скорости сварки. В других случаях участок теряет время на сборке, фиксации деталей, правке, зачистке, повторных операциях или ожидании между технологическими этапами.

Ключевой вопрос
«Можно ли увеличить количество готовых изделий, изменив технологический процесс на существующем участке?»

Лазерная сварка в такой ситуации может рассматриваться как один из инструментов повышения производительности. Но эффект необходимо проверять не по паспортной скорости оборудования, а по полному циклу изготовления конкретного изделия.
1. Сначала нужно найти настоящее узкое место производства

Если участок не выполняет производственный план, это ещё не означает, что предприятию не хватает сварочного оборудования. Ограничение может находиться практически на любом этапе.

Если непосредственно сварка занимает только часть общего времени, увеличение её скорости не обязательно приведёт к пропорциональному росту выпуска.

Например, детали могут долго собираться в приспособлении. После сварки конструкция может требовать правки. Значительное время может уходить на зачистку или шлифовку.

В таком случае новая технология должна оцениваться не по одному параметру, а по тому, как она изменит весь маршрут изготовления детали.

Именно поэтому перед модернизацией участка важно определить, где фактически возникает очередь, ожидание или накопление незавершённого производства.

01

Подготовка заготовок
02

Сборка и фиксация
03

Сварка
04

Правка и зачистка
05

Контроль и готовое изделие

2. Почему добавление сварочных постов не всегда решает проблему

Расширение сварочного участка увеличивает не только производственные возможности, но и затраты.

При этом узкое место может просто переместиться на следующую операцию. Если после сварки изделия необходимо долго зачищать или править, увеличение количества сварочных постов приведёт к тому, что быстрее будет расти очередь уже на участке последующей обработки.

Поэтому расширение имеет смысл тогда, когда предприятие понимает весь производственный поток и уверено, что именно недостаточное количество сварочных мест ограничивает выпуск.

Что добавляет расширение

  • дополнительное оборудование;
  • рабочая зона;
  • инженерная инфраструктура;
  • оснастка;
  • персонал;
  • организация новых рабочих мест.

3. Производительность нужно считать по готовому изделию

Одна из типичных ошибок — измерять производительность только количеством выполненных сварных швов.

Чтобы получить эту цифру, необходимо учитывать не только сварку. Значение имеют подготовка детали, установка в оснастку, позиционирование, прихватки, сварочная операция, снятие изделия, зачистка, контроль и возможные исправления.

Сравнивая технологии, следует измерять одинаковый маршрут до одинакового состояния готовности изделия. Только тогда можно понять, увеличился ли реальный выпуск производства.

ГЛАВНЫЙ ПОКАЗАТЕЛЬ

Сколько годных готовых изделий участок передаёт на следующую операцию за рабочий период.

Подготовка · установка · сварка · обработка · контроль · исправления

4. Где лазерная сварка может повлиять на производительность участка

Время сварки

Время операции с подготовкой и установкой детали.

Зачистка

Объём шлифовки и последующей обработки.

Правка

Геометрия изделия и потребность в исправлении.

Повторные операции

Повторяемость и количество переделок.

Выпуск участка

Количество годных изделий за рабочий период.

Время сварки — что сравнивать

01 / РЕЗЕРВ ВЫПУСКА

Сокращение времени сварочной операции

Оценивается реальное рабочее время операции: установка детали, позиционирование, присадочный материал, переходы между соединениями и действия оператора. Важно фиксировать не максимальную скорость оборудования, а фактическое время производственного цикла.

Зачистка — что сравнивать

02 / РЕЗЕРВ ВЫПУСКА

Сокращение последующей зачистки

Если после сварки уменьшается объём зачистки, шлифовки, полировки или подготовки к отделке, высвобождается время не только сварщика, но и участка постобработки.

Правка — что сравнивать

03 / РЕЗЕРВ ВЫПУСКА

Снижение объёма правки

При изготовлении тонколистовых корпусов, кожухов, шкафов, ёмкостей и других изделий необходимо сравнивать геометрию детали после сварки и фактическую потребность в правке.

Повторные операции — что сравнивать

04 / РЕЗЕРВ ВЫПУСКА

Снижение количества повторных операций

При серийном производстве нужно оценивать повторяемость результата. Стабильный процесс может повысить фактический выпуск даже без роста номинальной скорости оборудования.

Выпуск участка — что сравнивать

05 / РЕЗЕРВ ВЫПУСКА

Увеличение производительности участка

Если сварка является узким местом, изменение технологии может увеличить количество готовых изделий, проходящих через участок за рабочий период, без пропорционального расширения участка.

Когда лазерная сварка особенно интересна для задачи увеличения выпуска

Наиболее логично проверять технологию там, где предприятие уже видит конкретное ограничение.

Чем чаще выполняется одна и та же операция, тем заметнее влияние изменения её трудоёмкости на общий производственный поток. При этом высокая серийность сама по себе не означает, что лазерная сварка обязательно даст необходимый результат. Это нужно подтвердить тестом.

Признаки производственного ограничения

  • сварочный участок постоянно работает с высокой загрузкой;
  • увеличить объём заказов без расширения сложно;
  • значительная часть времени сварщиков уходит на сопутствующие операции;
  • изделия регулярно повторяются в производственной программе;
  • требуется увеличить выпуск без пропорционального роста рабочих мест.

Какие изделия стоит проверять в первую очередь

Для теста лучше выбирать не самую простую деталь, а изделие, на котором особенно заметно производственное ограничение.

тонколистовой корпус, требующий значительной последующей обработки;

рамная конструкция с повторяющимися соединениями;

изделие из нержавеющей стали с высокими требованиями к внешнему виду шва;

серийная деталь, регулярно проходящая через сварочный участок.

ВОПРОС ТЕСТА
«Позволит ли переход на лазерную сварку увеличить выпуск именно этого изделия?»

Почему нельзя оценивать производительность только по мощности аппарата

Вопрос «какая мощность нужна, чтобы варить быстрее» слишком упрощает задачу.

материал и толщина;

конструкция соединения;

длина швов;

качество подготовки кромок;

зазоры;

геометрия изделия;

необходимость присадочной проволоки и доступ к зоне сварки.

Кроме того, более мощный аппарат не устраняет проблемы сборки или фиксации. Если оператор большую часть рабочего времени тратит на подготовку изделия, увеличение мощности источника не даст пропорционального роста выпуска.

КЛЮЧЕВОЙ ВЫВОД
Производительность — характеристика всего технологического процесса, а не только лазерного источника.

Сборка и фиксация могут оказаться важнее скорости сварки

Лазерная сварка предъявляет требования к подготовке соединения. Если детали имеют нестабильную геометрию, значительные зазоры или каждый раз собираются по-разному, устойчивость результата снижается.

Переходя на новую технологию, предприятие иногда обнаруживает, что основное ограничение находится не в сварке, а на предыдущем этапе.

подготовка заготовок;

точность гибки;

сборочные приспособления;

фиксация;

последовательность выполнения операций.

Анализ всей цепочки позволяет выявить процессы, которые раньше воспринимались как неизбежная часть производства.

5. Как проверить потенциальный рост производительности

1

Шаг 1. Зафиксировать текущий процесс

Определить фактический маршрут детали и время на каждом этапе: подготовка, установка, сборка, сварка, правка, зачистка, контроль и исправления. Результат — полная трудоёмкость готового изделия.

2

Шаг 2. Провести тестовую лазерную сварку

Использовать ту же или аналогичную производственную деталь. Подбирать режим для стабильного воспроизводимого результата, а не для демонстрационного шва.

3

Шаг 3. Зафиксировать новый маршрут

Повторно оценить те же операции и понять, какие этапы сократились, какие остались неизменными и какие потребуют дополнительной организации.

4

Шаг 4. Сравнить потенциальную пропускную способность

Определить, как изменение трудоёмкости одной детали влияет на работу участка и не возникает ли новое узкое место после сварки.

6. Какие показатели фиксировать во время теста

ПоказательТекущий процессПосле тестовой сварки
Подготовка деталейфиксируетсяфиксируется
Сборка и фиксацияфиксируетсяфиксируется
Время сварочной операциификсируетсяфиксируется
Правкафиксируетсяфиксируется
Зачистка и шлифовкафиксируетсяфиксируется
Контрольфиксируетсяфиксируется
Повторные операциификсируютсяфиксируются
Полная трудоёмкость изделиярассчитываетсярассчитывается
Количество годных изделийфиксируетсяоценивается
Повторяемость результатаоцениваетсяоценивается

Такая таблица позволяет перейти от субъективной оценки «лазер быстрее» к сравнению двух производственных процессов.

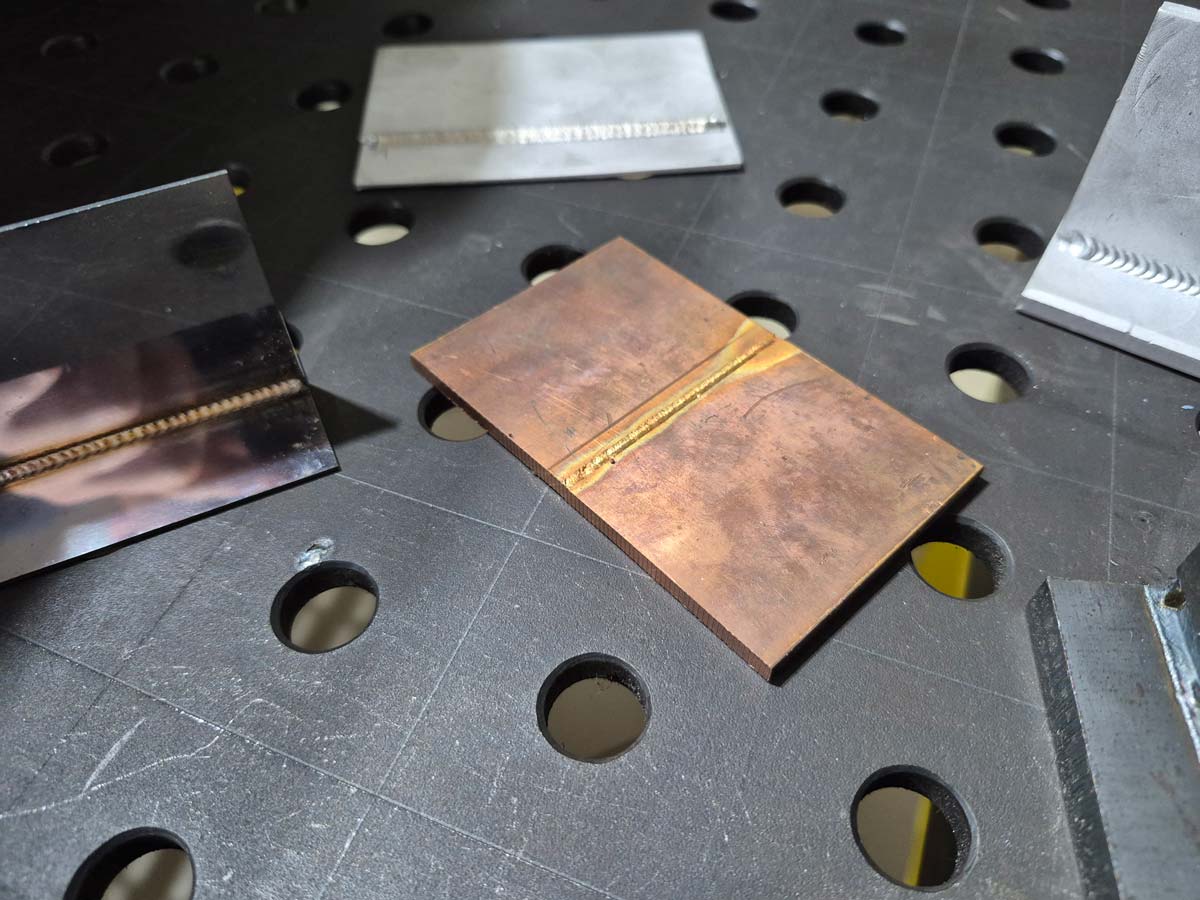
Образцы соединений из материалов STRION
Внешний вид шва — один из показателей. Качество и производительность проверяют на вашей детали.

Что происходит, если сварка перестаёт быть узким местом

Увеличение производительности одного участка меняет весь производственный поток.

Если сварочная операция ускоряется, следующей точкой ограничения может стать сборка, контроль качества, покраска, механическая обработка, упаковка или другой технологический этап.

ГЛАВНЫЙ ПРИНЦИП
Цель — увеличить выпуск готовой продукции предприятия, а не получить максимально быстрый сварочный аппарат.

Планируя внедрение, желательно заранее понимать, сможет ли остальная производственная цепочка принять увеличившийся поток изделий.

Когда расширение участка всё же необходимо

Лазерная сварка не отменяет потребность в развитии производства.

Если действующий участок уже технологически оптимизирован, оборудование полностью загружено, последующие операции справляются с потоком, а текущая производительность всё равно недостаточна, расширение может быть обоснованным.

Дополнительное рабочее место может потребоваться при существенном росте объёма производства, увеличении номенклатуры или необходимости параллельно выполнять разные технологические задачи.

ЛОГИКА РЕШЕНИЯ
Сначала проверить потенциал повышения эффективности существующего процесса — затем принимать решение о дополнительных инвестициях.

7. Как оценивать экономику увеличения выпуска

Дополнительная производительность имеет экономический смысл только тогда, когда предприятие способно её использовать.

Если оборудование позволяет высвободить рабочее время, но объём заказов не увеличивается и ресурсы никак не перераспределяются, финансовый результат может быть ограниченным.

  • увеличить объём выпуска на существующих площадях;
  • выполнить больше заказов;
  • уменьшить сверхурочную загрузку;
  • перераспределить специалистов;
  • отказаться от инвестиций в дополнительный сварочный пост.

Когда лазерный сварочный аппарат окупается на производстве

8. Что может помешать увеличить выпуск

Переход на лазерную сварку не гарантирует роста производительности автоматически.

Именно поэтому решение нужно принимать на основании реальной номенклатуры предприятия.

01

нестабильная подготовка деталей;
сильно меняющиеся зазоры;
02

сложная фиксация изделия;
труднодоступная сварочная зона;
03

сохраняющийся большой объём ручной обработки;
04

недостаточная загрузка оборудования;
эпизодическое появление подходящих изделий.

Нужно ли менять конструкцию изделия

Иногда нет необходимости менять практически ничего. Но в других случаях максимальный эффект достигается после адаптации производственного процесса.

изменить соединение;

улучшить фиксацию;

сократить количество установок;

изменить последовательность сборки.

Особенно это актуально для серийных деталей. Небольшое изменение конструкции или оснастки, повторяющееся на большом количестве изделий, может оказаться важнее увеличения скорости непосредственно сварки.

Как после теста выбирается оборудование

Сначала подтверждается технология. Только после этого имеет смысл определять мощность и конфигурацию лазерного сварочного аппарата.

При подборе учитываются диапазон материалов и толщин, планируемая загрузка, длина и тип соединений, требования к производительности и возможное развитие производства.

Избыточно мощное оборудование увеличивает первоначальные инвестиции без соответствующего роста результата. Недостаточная мощность или производительность может ограничить решение задачи.

ПРИНЦИП STRION
STRION подбирает оборудование от производственной задачи к модели, а не от модели к задаче.

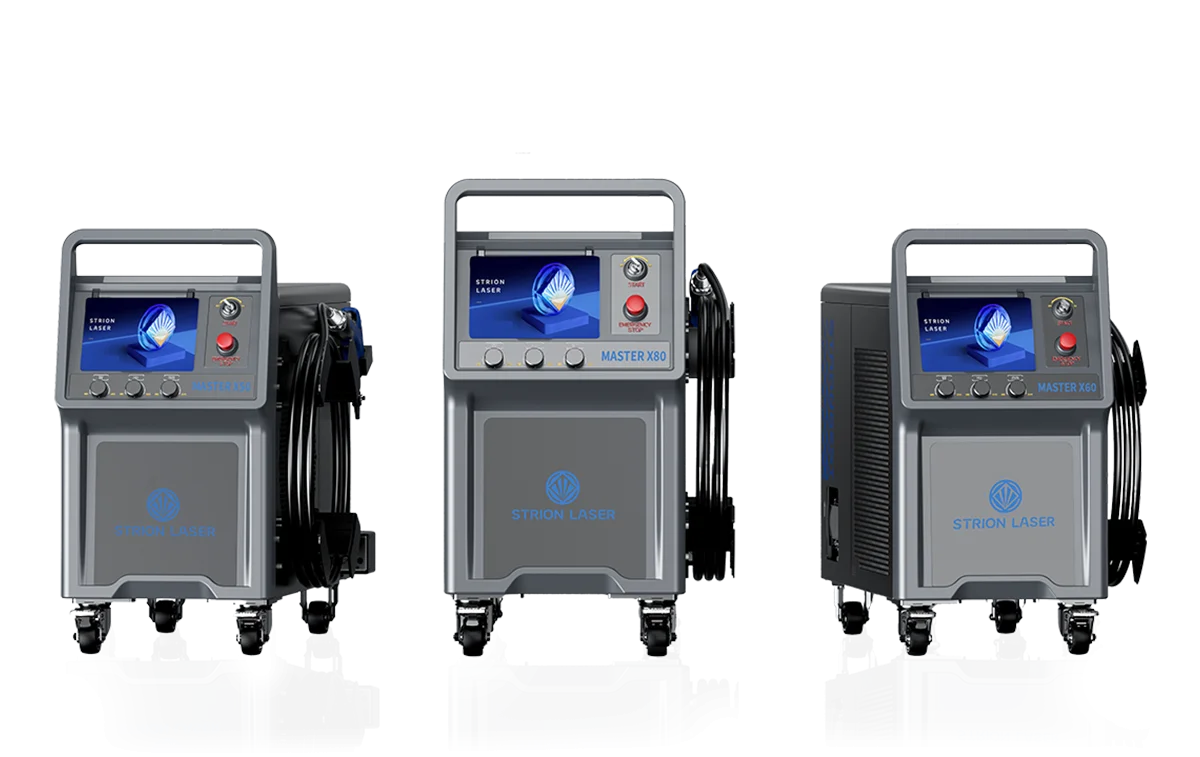
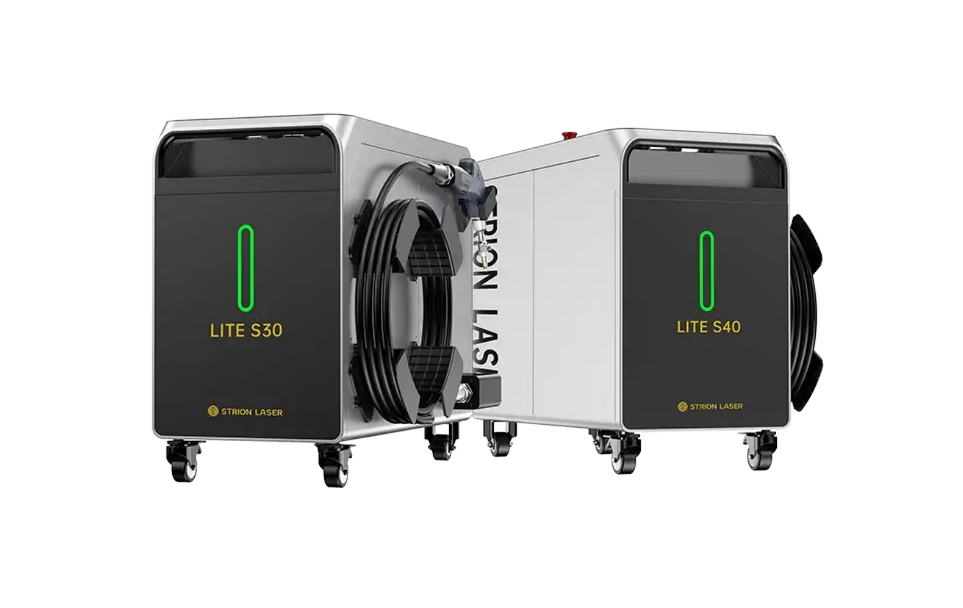
STRION LITE S30 / S40

Характеристики моделей в каталоге STRION

STRION MASTER X50 / X60 / X80

Характеристики моделей в каталоге STRION

9. Как STRION проверяет задачу увеличения выпуска

Для предварительной оценки полезно предоставить:

После этого выбирается изделие для теста. Во время тестовой сварки оцениваются не только шов и провар, но и подготовка, продолжительность операции, деформация, зачистка, повторяемость и потенциальная трудоёмкость полного цикла.

На основании фактического результата можно определить, имеет ли смысл менять технологию и какое оборудование потребуется.

  • материал и толщину;
  • тип соединения;
  • текущий способ сварки;
  • объём выпуска;
  • операции, занимающие больше всего времени;
  • фото, чертёж или образец типовой детали.

Что происходит после подтверждения технологии

Если тест показывает, что лазерная сварка способна решить производственную задачу, следующим этапом становится внедрение.

Для серийного производства особенно важно добиться не максимальной скорости единичного шва, а стабильного повторяемого процесса, позволяющего выдерживать необходимый производственный ритм.

ИТОГ
Конечная цель — увеличение количества годных изделий, выпускаемых существующим производственным участком.

01

Оборудование
02

Рабочие режимы
03

Место установки
04

Оснастка
05

Пусконаладка
06

Обучение операторов

Можно ли увеличить выпуск без расширения сварочного участка

В некоторых производственных задачах — да. Но ответ зависит от того, где находится реальное ограничение.

Если значительная часть времени теряется на сварке, правке, зачистке или повторных операциях и новая технология позволяет изменить эти процессы, предприятие может получить дополнительную производительность на существующих площадях.

Если же узкое место находится в другом месте, одной замены сварочного оборудования будет недостаточно.

ПРАВИЛЬНАЯ ПОСЛЕДОВАТЕЛЬНОСТЬ
типовая деталь → анализ текущего цикла → поиск узкого места → тестовая сварка → сравнение трудоёмкости → оценка пропускной способности → подбор оборудования → внедрение

10. Проверьте производительность на своей детали

Пришлите специалистам STRION фотографию, чертёж или образец изделия и расскажите, как оно производится сейчас.
Проведём тестовую сварку, сравним текущий и потенциальный технологический процесс и оценим, какие операции можно изменить.
После этого можно определить, позволит ли лазерная сварка увеличить выпуск на существующем участке и какое оборудование потребуется для решения задачи.

Проверим вашу деталь → сравним производственный цикл → подберём оборудование под требуемую производительность.

Частые вопросы

Можно ли увеличить выпуск только за счёт более высокой скорости сварки?

Не всегда. Необходимо учитывать полный производственный маршрут: подготовку, сборку, сварку, правку, зачистку, контроль и повторные операции. Ускорение одного этапа не гарантирует пропорционального роста выпуска готовой продукции.

Нужно ли расширять сварочный участок при росте объёма заказов?

Не обязательно. Сначала имеет смысл определить, можно ли увеличить пропускную способность существующего участка за счёт изменения технологии и сокращения трудоёмкости операций. После этого можно сравнивать модернизацию и физическое расширение производства.

Какие детали лучше использовать для тестирования производительности?

Наиболее информативна типовая деталь, регулярно проходящая через сварочный участок и отражающая реальную производственную проблему: длительную сварку, большую постобработку, деформацию или нестабильность результата.

Обязательно ли серийное производство для получения эффекта?

Нет, но при регулярно повторяющихся операциях изменение трудоёмкости легче измерить и использовать для планирования производительности. Для мелких серий решение также может быть эффективным, если сварочная операция существенно ограничивает выпуск.

Может ли лазерная сварка полностью исключить зачистку и правку?

Это зависит от конкретной детали, материала, конструкции соединения и требований к результату. Поэтому объём последующей обработки необходимо определять во время тестовой сварки.

Как понять, какая мощность аппарата нужна для увеличения выпуска?

Мощность нельзя выбирать только по желаемой скорости. Необходимо учитывать материал, толщину, соединение, качество сборки, требуемую производительность и планируемую загрузку оборудования.

Что делать, если после ускорения сварки узким местом станет другой участок?

Это необходимо учитывать ещё на этапе оценки проекта. Производительность следует рассматривать для всей технологической цепочки. Если ограничение переносится на сборку, контроль или другую операцию, дальнейшее увеличение скорости сварки уже не увеличит общий выпуск.
Читайте дальше

Каталог лазерных сварочных аппаратов STRION
Когда лазерный сварочный аппарат окупается на производстве
Подойдёт ли лазерная сварка для ваших деталей
Пусконаладка и внедрение оборудования
Logo
Все права защищены @2026
Согласие на обработку персональных данных
Политика конфиденциальности
Любая информация, представленная на данном сайте, носит исключительно информационный характер и ни при каких условиях не является публичной офертой, определяемой положениями статьи 437 ГК РФ.
Заявка на просчет