
Когда лазерный сварочный
аппарат окупается
на производстве
Зубков Даниил
06.10.2026
Стоимость лазерного сварочного аппарата сама по себе почти ничего не говорит о сроке его окупаемости.
Для одного предприятия оборудование может заметно изменить экономику сварочного участка, для другого — практически не повлиять на себестоимость выпускаемой продукции.
Разница возникает потому, что окупаемость зависит не только от цены аппарата или скорости сварки.
Разница возникает потому, что окупаемость зависит не только от цены аппарата или скорости сварки.
Содержание:
Окупаемость начинается не со стоимости оборудования
При выборе оборудования легко сосредоточиться на цене. Предприятие сравнивает несколько моделей, мощность лазера, комплектацию и стоимость поставки, пытаясь определить наиболее выгодный вариант.
Но аппарат не создаёт экономический эффект сам по себе. Экономику создаёт изменение производственного процесса.
Но аппарат не создаёт экономический эффект сам по себе. Экономику создаёт изменение производственного процесса.
Если оборудование позволяет:
- уменьшить трудоёмкость сварочной операции;
- сократить зачистку;
- снизить необходимость в правке;
- уменьшить количество повторных операций;
- увеличить выпуск годных деталей;
- разгрузить сварочный участок;
- избежать расширения производства.
Тогда появляется база для расчёта экономического эффекта. Если же существующая технология уже обеспечивает необходимую производительность при небольшой трудоёмкости, а оборудование будет использоваться эпизодически, результат может оказаться совсем другим.
АКЦЕНТ
Сначала необходимо понять экономику детали, а уже затем — экономику оборудования.
Считать нужно стоимость готовой детали, а не только сварного шва
Одна из наиболее распространённых ошибок — сравнивать только продолжительность сварки. Допустим, новая технология действительно позволяет быстрее выполнить соединение. Но что происходит дальше?
Требуется ли зачистка? Сохранилась ли геометрия изделия? Нужна ли правка? Насколько стабильно повторяется результат? Возникают ли переделки?
Если эти операции не учитывать, расчёт будет неполным
Требуется ли зачистка? Сохранилась ли геометрия изделия? Нужна ли правка? Насколько стабильно повторяется результат? Возникают ли переделки?
Если эти операции не учитывать, расчёт будет неполным
Текущий производственный маршрут
Перед оценкой лазерной сварки необходимо зафиксировать существующий процесс изготовления типовой детали.
Оцениваются:
Оцениваются:
- подготовка и сборка;
- сварочная операция;
- установка и снятие изделия;
- правка;
- зачистка и шлифовка;
- контроль;
- повторные операции;
- переделки;
- фактический выпуск годных изделий.
Так предприятие получает исходную точку для сравнения.
После тестовой лазерной сварки
На той же детали оцениваются аналогичные показатели. Сравнивая процессы, можно понять, где действительно возникло изменение, а какие операции остались прежними.
Например, экономический эффект может оказаться связан не столько с самой сваркой, сколько с уменьшением последующей обработки.
Например, экономический эффект может оказаться связан не столько с самой сваркой, сколько с уменьшением последующей обработки.
Вывод
Полная трудоёмкость готовой детали — более полезный показатель, чем скорость формирования одного шва.
За счёт чего может формироваться экономический эффект
В каждом производстве структура затрат будет своей. Однако есть несколько основных факторов, которые имеет смысл проверять в первую очередь.
1. Сокращение трудоёмкости сварки
Первый очевидный параметр — время выполнения сварочной операции. Но оценивать его необходимо вместе с подготовкой изделия, позиционированием, использованием присадочной проволоки и другими действиями оператора. Важно измерять не демонстрационную скорость движения сварочной головы, а реальное время выполнения производственной операции.
2. Уменьшение объёма зачистки
Для ряда изделий значительная часть трудозатрат возникает уже после сварки. Шов приходится зачищать, шлифовать, полировать, готовить к окраске или другой последующей обработке. Если после тестовой лазерной сварки эти операции сокращаются, меняется и общая трудоёмкость изготовления изделия. Для производства это может быть важнее, чем увеличение скорости самой сварки.
3. Снижение необходимости в правке
Температурная деформация добавляет в маршрут ещё одну операцию. Особенно чувствительны к ней тонколистовые корпуса, кожухи, шкафы, ёмкости и изделия, где необходимо сохранить заданную геометрию. Проводя тест, важно сравнить состояние всей детали до и после сварки.
4. Сокращение переделок
Нестабильный результат означает дополнительные затраты материала и рабочего времени. Поэтому при серийном производстве важно оценивать не только качество одного удачного образца, но и повторяемость процесса. Сокращение количества повторных операций может снизить нагрузку на участок и повысить предсказуемость выпуска.
5. Увеличение производительности участка
Если сварка является узким местом производства, изменение технологии может повлиять на количество готовых изделий, проходящих через участок за рабочий период. В этом случае ценность может формироваться благодаря возможности увеличить выпуск без пропорционального расширения сварочного участка
Высвободившееся время — ещё не денежная экономия
Это один из наиболее важных моментов при расчёте окупаемости.
Если новая технология уменьшила трудоёмкость операции, предприятие получает дополнительное свободное производственное время. Однако это ещё не означает, что расходы автоматически снизились на соответствующую сумму.
Высвобождённое время превращается в реальный экономический результат, когда предприятие может его использовать.
Например:
- увеличить выпуск;
- принять дополнительные заказы;
- сократить сверхурочную работу;
- перераспределить сотрудников;
- уменьшить нагрузку на существующий участок;
- отказаться от покупки дополнительного сварочного поста.
ВАЖНО
При расчёте окупаемости необходимо разделять высвобождение производственного ресурса и фактическое сокращение денежных затрат.
При расчёте окупаемости необходимо разделять высвобождение производственного ресурса и фактическое сокращение денежных затрат.
Как рассчитать экономический эффект на детали
Расчёт стоит начинать не с аппарата, а с типового изделия.
1. Определить трудоёмкость текущего процесса
Необходимо зафиксировать, сколько ресурсов предприятие затрачивает на получение годной детали. Учитываются подготовка, сборка, сварка, правка, зачистка, контроль и переделки. Желательно использовать фактические производственные данные, а не нормативные показатели, если они заметно отличаются от реальной работы участка.
2. Провести тест лазерной сварки
Та же деталь сваривается лазером. При этом фиксируются аналогичные показатели: подготовка, время операции, деформация, необходимость зачистки, качество, повторяемость и возможные дополнительные операции. Сравнивая одинаковые изделия и одинаковые требования к результату, можно получить корректную основу для расчёта.
3. Определить изменение трудоёмкости
Базовая логика: трудоёмкость текущего процесса − трудоёмкость нового процесса = изменение трудоёмкости одной детали. После этого результат можно сопоставить с объёмом производства. Чем чаще операция повторяется, тем большее значение приобретает даже небольшое изменение трудоёмкости одной единицы продукции.
4. Перевести результат в экономические показатели
Следующий этап — определить, что изменение трудоёмкости означает для конкретного предприятия. Базовый принцип: изменение трудоёмкости одной детали × объём выпуска × стоимость производственного времени. Но полученный результат нельзя автоматически считать чистой экономией: необходимо определить, какие расходы действительно изменятся после внедрения.
Какие данные фиксировать во время теста
Для последующего расчёта удобно использовать единую таблицу.
| Показатель | Текущая технология | Лазерная сварка |
|---|---|---|
| Подготовка и сборка | фиксируется | фиксируется |
| Время сварки | фиксируется | фиксируется |
| Правка | фиксируется | фиксируется |
| Зачистка и шлифовка | фиксируется | фиксируется |
| Контроль | фиксируется | фиксируется |
| Переделки | фиксируется | фиксируется |
| Полная трудоёмкость | рассчитывается | рассчитывается |
| Производительность | фиксируется | фиксируется |
| Качество и повторяемость | оцениваются | оцениваются |
Нужно учитывать не только экономию рабочего времени
Полноценная оценка включает и другие статьи затрат.
1. Расходные материалы
Необходимо сравнить фактическое потребление присадочного материала, защитного газа, расходных элементов, материалов для зачистки и шлифовки. Состав затрат зависит от конкретного технологического процесса.
2. Энергопотребление
Энергозатраты можно учитывать в составе общей экономики детали, а не отдельно от производительности оборудования.
3. Обслуживание
Лазерный сварочный аппарат требует технического обслуживания и расходных элементов. Корректный расчёт должен учитывать планируемые эксплуатационные расходы.
4. Оснастка
Для стабильного результата иногда требуется изменить или изготовить приспособления для позиционирования и фиксации изделия. Эти затраты относятся к внедрению технологии.
5. Подготовка рабочего места
В зависимости от оборудования и площадки могут потребоваться подготовка электропитания, рабочей зоны, вытяжки, средств защиты и других элементов инфраструктуры.
Полный бюджет внедрения
Если предприятие решает купить лазерный сварочный аппарат, для расчёта окупаемости необходимо учитывать не только стоимость самого оборудования.
ПОЛНЫЙ БЮДЖЕТ ВНЕДРЕНИЯ
оборудование + доставка + подготовка рабочего места + оснастка + пусконаладка + обучение
оборудование + доставка + подготовка рабочего места + оснастка + пусконаладка + обучение
В отдельных проектах состав затрат будет отличаться. Поэтому сравнивать два предложения только по цене аппарата недостаточно.
ВЫВОД
Более полезный показатель — полная стоимость ввода технологии в производство.
Более полезный показатель — полная стоимость ввода технологии в производство.
Когда можно переходить к расчёту окупаемости
Считать срок окупаемости имеет смысл после того, как выполнены три условия:
- технология проверена на типовой детали;
- известны фактические изменения производственного цикла;
- определён полный бюджет внедрения.
БАЗОВАЯ МОДЕЛЬ
срок окупаемости = инвестиции во внедрение / подтверждённый экономический эффект за период
срок окупаемости = инвестиции во внедрение / подтверждённый экономический эффект за период
Для более точного инвестиционного анализа предприятие может дополнительно учитывать загрузку оборудования, изменение объёмов производства, стоимость капитала, налоги и другие финансовые параметры. Но для первоначального решения важнее сначала подтвердить сам источник экономического эффекта.
В каких задачах экономика особенно требует проверки
1. Сварочный участок ограничивает выпуск
Если существующие сварочные операции не позволяют выполнять необходимый производственный план, имеет смысл проверить возможность увеличения пропускной способности участка.
2. Много времени занимает постобработка
Чем больше операций выполняется после сварки, тем важнее оценивать влияние новой технологии на полный цикл.
3. Значительные затраты на правку
Если изделия регулярно требуют восстановления геометрии после сварки, этот этап необходимо включить в сравнительный тест.
4. Высокая повторяемость операций
Для серийных изделий изменение трудоёмкости одной операции многократно повторяется в течение производственного цикла. Поэтому здесь особенно важно получить достоверные фактические данные.
5. Планируется увеличение объёма производства
Если предприятие рассматривает расширение сварочного участка, стоит предварительно проверить, можно ли получить необходимую производительность за счёт изменения технологии. В экономическом расчёте можно отдельно рассматривать избежанные инвестиции в расширение участка.
Что может ухудшить экономику внедрения
Лазерная сварка не гарантирует быструю окупаемость сама по себе.
Результат может оказаться ниже ожидаемого, если оборудование:
Результат может оказаться ниже ожидаемого, если оборудование:
- используется редко;
- выбрано с избыточной мощностью и комплектацией;
- применяется к изделиям, где сварка занимает небольшую часть себестоимости;
- не позволяет сократить последующие операции;
- работает с нестабильно подготовленными деталями;
- требует существенной перестройки существующего процесса;
- не загружено достаточным объёмом подходящих задач.
ВАЖНО
Принцип «чем мощнее аппарат, тем быстрее он окупится» некорректен.
Принцип «чем мощнее аппарат, тем быстрее он окупится» некорректен.
Оборудование должно соответствовать основной производственной номенклатуре и реальной загрузке.
Почему оборудование лучше выбирать после расчёта задачи
Сначала необходимо определить, какие изделия будут свариваться, какая производительность требуется и где возникает экономический эффект.
Только после этого имеет смысл выбирать мощность и конкретную модель лазерного сварочного аппарата.
Если параметры оборудования значительно превышают реальные потребности производства, увеличиваются первоначальные инвестиции без соответствующего роста экономического результата. Если мощности или производительности недостаточно, оборудование не сможет решить поставленную задачу.
КЛЮЧЕВОЙ ПРИНЦИП
Оптимальный вариант находится не в максимальных характеристиках, а в соответствии оборудования производственному процессу.
Оптимальный вариант находится не в максимальных характеристиках, а в соответствии оборудования производственному процессу.
Как STRION проверяет экономику задачи до выбора оборудования
Первый этап — анализ изделия и действующего процесса.
Для предварительной оценки полезно предоставить:
- фотографию или чертёж детали;
- материал и толщину;
- тип соединения;
- текущую технологию сварки;
- ориентировочный объём производства;
- операции после сварки;
- основную проблему существующего процесса.
После этого проводится тестовая сварка. Оценивая фактический результат, можно определить, какие операции изменились и какие показатели необходимо использовать в расчёте.
Только после подтверждения технологии имеет смысл переходить к подбору оборудования и расчёту бюджета внедрения.
Только после подтверждения технологии имеет смысл переходить к подбору оборудования и расчёту бюджета внедрения.
Что происходит после подтверждения эффективности
Если тест показывает, что лазерная сварка действительно изменяет производственный процесс в нужную сторону, можно переходить к следующему этапу.
Определяются:
Определяются:
- необходимая мощность;
- конфигурация оборудования;
- требования к рабочему месту;
- оснастка;
- рабочие режимы;
- организация запуска.
После поставки выполняются настройка, пусконаладка и ввод оборудования в работу.
ИТОГ
Конечная задача заключается не в покупке лазерного сварочного аппарата. Результатом должно стать устойчивое изменение производственного процесса, экономический эффект которого можно измерить.
Конечная задача заключается не в покупке лазерного сварочного аппарата. Результатом должно стать устойчивое изменение производственного процесса, экономический эффект которого можно измерить.
Когда лазерный сварочный аппарат окупается
Универсального ответа в месяцах или годах не существует.
Окупаемость появляется тогда, когда подтверждённый производственный эффект компенсирует затраты на внедрение оборудования.
Окупаемость появляется тогда, когда подтверждённый производственный эффект компенсирует затраты на внедрение оборудования.
ПРАВИЛЬНАЯ ПОСЛЕДОВАТЕЛЬНОСТЬ
типовая деталь → текущая трудоёмкость → тестовая сварка → сравнение полного цикла → экономический эффект → бюджет внедрения → расчёт окупаемости
типовая деталь → текущая трудоёмкость → тестовая сварка → сравнение полного цикла → экономический эффект → бюджет внедрения → расчёт окупаемости
Так предприятие принимает решение на основании собственной продукции и реальной загрузки, а не усреднённых обещаний.
Почему оборудование лучше выбирать после расчёта задачи
Сначала определяются изделия, требуемая производительность и источник экономического эффекта. Только затем выбираются мощность и модель аппарата.
Оптимальный вариант находится не в максимальных характеристиках, а в соответствии оборудования производственному процессу.
Оптимальный вариант находится не в максимальных характеристиках, а в соответствии оборудования производственному процессу.
STRION LITE
S30 / S40
S30 / S40
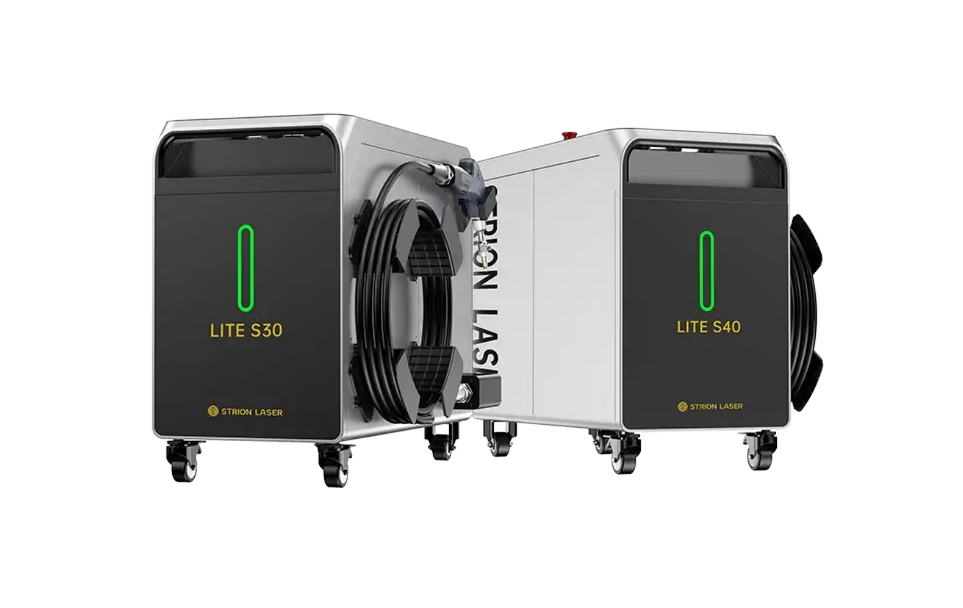
Для тонколистовых изделий и задач,
не требующих максимальной мощности.
не требующих максимальной мощности.
STRION MASTER
X50 / X60 / X80
X50 / X60 / X80
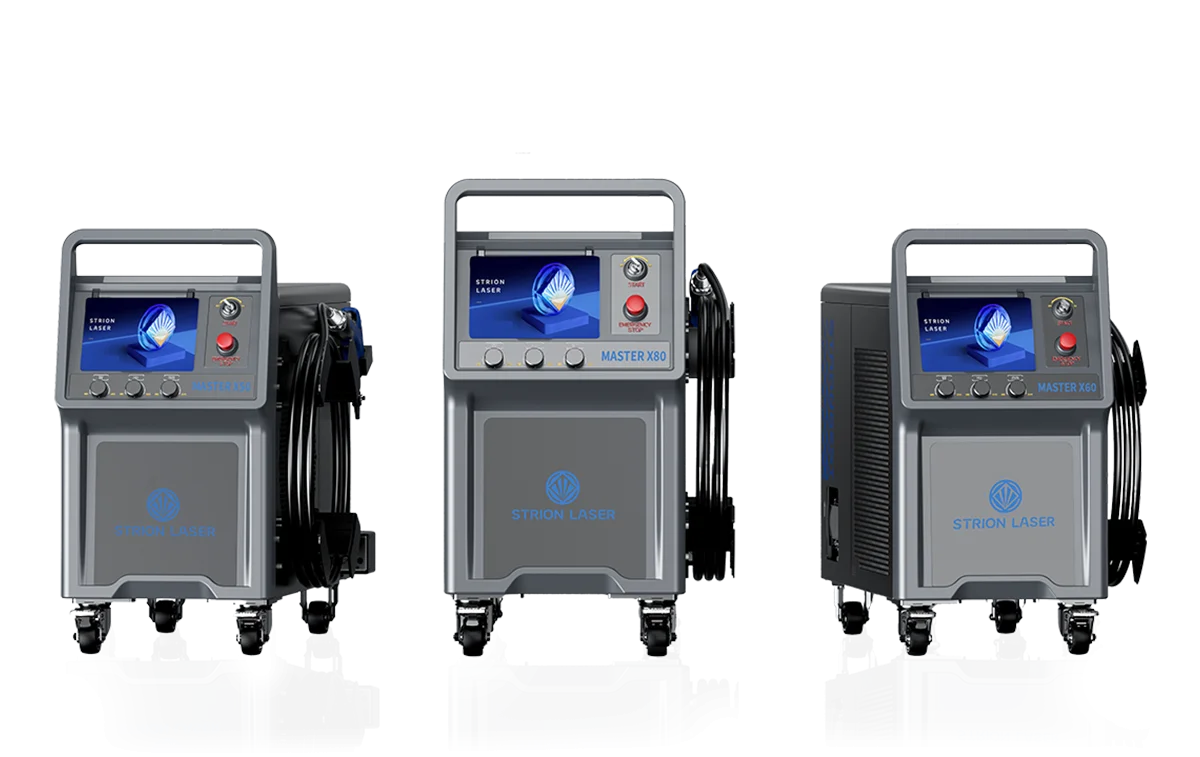
Для более широкого диапазона толщин, повышенной производительности и интенсивной эксплуатации.
Проверьте экономику лазерной сварки на своей детали
Пришлите специалистам STRION фотографию, чертёж или образец изделия и расскажите, как оно производится сейчас.
Во время тестовой сварки можно сравнить основные параметры текущего и нового процесса: сварку, последующую обработку, деформацию, качество и потенциальную производительность.
На основании фактических данных можно определить, есть ли экономический смысл внедрять лазерную сварку именно на вашем производстве и какое оборудование потребуется для решения задачи.
Проведём тест вашей детали →
сравним производственный процесс →
подберём оборудование под задачу.
сравним производственный процесс →
подберём оборудование под задачу.
Частые вопросы
Можно ли заранее сказать, за сколько окупится лазерный сварочный аппарат?
Достаточно ли сравнить скорость лазерной и обычной сварки?
Чем больше объём производства, тем быстрее окупается оборудование?
Нужно ли учитывать стоимость зачистки после сварки?
Можно ли считать высвободившиеся человеко-часы прямой экономией?
Какие затраты кроме стоимости аппарата входят в расчёт?
Как понять, какое оборудование будет экономически оптимальным?
